


Un ingénieur nous a contacté le trimestre dernier avec un boîtier qui ne cessait de se fissurer autour d'un insert pressé pendant le cycle thermique. Le dessin précisait un alliage populaire à usage général, résistant sur le papier mais trop rigide pour une pièce qui alterne entre un service chaud et froid. Le passage à une nuance plus stable thermiquement a éliminé la fissure sans modifier la géométrie d'un seul millimètre.
Cette histoire explique pourquoi le meilleur alliage d’aluminium pour le moulage sous pression n’est jamais un matériau unique. C'est l'alliage qui s'adapte à la charge mécanique, à l'environnement d'exploitation, à l'épaisseur de paroi, aux étapes de finition et au volume de production de votre pièce. Pour la plupart des composants à usage général, A380 est le premier choix pragmatique. Pour les boîtiers à parois minces ou complexes, A383 ou ADC12 remplir le dé de manière plus fiable. Pour service corrosif ou extérieur, A360 offre une meilleure résistance. Pour les corps étanches à la pression tels que les boîtiers de vannes, A413 gagne. Et pour les pièces de structure nécessitant un traitement thermique ou une soudure, A356 mérite un regard sérieux.
Ce guide compare les cinq alliages les plus importants dans le moulage sous pression commercial, explique les compromis derrière les chiffres et montre comment un fabricant de moulage sous pression d'aluminium sur mesure évalue les mêmes choix en atelier.
Quel alliage d'aluminium est le meilleur pour le moulage sous pression ? La réponse courte
Utilisez les fiches rapides ci-dessous comme point de départ, puis vérifiez votre choix par rapport aux comparaisons détaillées dans le reste de cet article.
A380 – Meilleur polyvalent
Le cheval de bataille de l’industrie. Solide, facile à couler et bien compris par tous les fournisseurs de moulage sous pression. À utiliser pour les supports, les boîtiers et les pièces structurelles générales qui ne sont pas confrontés à une corrosion grave.
A383 / ADC12 - Meilleures pièces à paroi mince et complexes
Une teneur plus élevée en silicium améliore la fluidité et réduit le soudage des matrices. À utiliser lorsque l'épaisseur de la paroi descend en dessous de 2 mm ou lorsque la géométrie se remplit à contrecœur.
A360 - Meilleure résistance à la corrosion
La faible teneur en cuivre minimise la corrosion galvanique. À utiliser pour les boîtiers d'instruments extérieurs et les composants exposés à l'humidité, à l'air salin ou à des produits chimiques.
A413 - Meilleure étanchéité à la pression
La teneur élevée en silicium offre une résistance exceptionnelle aux fuites. Utilisation pour les corps hydrauliques et pneumatiques, y compris les boîtiers de réducteurs de pression.
A356 – Meilleure option structurelle/traitable thermiquement
Une teneur inférieure en silicium et en magnésium permet un traitement thermique T6. À utiliser lorsque la ductilité et la résistance à la fatigue comptent plus que la coulabilité.
Ces recommandations reflètent la pratique typique du moulage sous pression. L’épaisseur de la section, la conception des portes, le traitement thermique et les exigences en matière de revêtement peuvent tous modifier le choix final.
Qu'est-ce qui différencie réellement les alliages d'aluminium moulés sous pression ?
Chaque alliage de moulage sous pression part de la même base d'aluminium, mais des ajouts intentionnels modifient la façon dont le métal s'écoule, se solidifie et fonctionne en service. Quatre éléments font l'essentiel du travail.
- Silicium (Si) améliore la fluidité et réduit les déchirures à chaud. Une teneur plus élevée en silicium réduit également le soudage des matrices, au détriment de l'usinabilité et de la qualité de l'anodisation.
- Cuivre (Cu) augmente la résistance et la dureté à température ambiante, en particulier après vieillissement, mais diminue la résistance à la corrosion et peut provoquer une croissance dimensionnelle en cas d'exposition thermique à long terme.
- Magnésium (Mg) permet le durcissement par précipitation et améliore la résistance à des températures élevées.
- Fer (Fe) est maintenu entre 0,7 et 1,3 % dans la plupart des alliages de moulage sous pression pour empêcher la soudure à la matrice, mais trop de fer forme des phases dures en forme d'aiguille qui réduisent la ductilité.
Lire une fiche technique sans comprendre ces interactions est risqué. Un alliage à haute teneur en cuivre peut réussir votre test de traction mais échouer après des années d'exposition à l'extérieur. Un alliage à haute teneur en silicium peut être coulé magnifiquement mais produire une surface terne et difficile à anodiser. Le meilleur alliage pour le moulage sous pression est donc celui qui équilibre vos priorités, et non celui dont les spécifications sont les plus impressionnantes.
Alliages d'aluminium moulés sous pression comparés côte à côte
Le tableau ci-dessous présente les compositions typiques et les propriétés mécaniques une fois coulées pour les cinq alliages les plus couramment spécifiés dans les projets de moulage sous pression aux États-Unis, en Europe et en Asie. Les valeurs sont typiques ; les certificats de test réels doivent toujours être examinés avant la sélection finale.
| Alliage (noms communs) | Si% | Cu % | UTS (MPa) | Rendement (MPa) | % d'allongement | Idéal pour |
|---|---|---|---|---|---|---|
| A380 (ADC10, AlSi8Cu3) | 7,5-9,5 | 3.0-4.0 | 324 | 160 | 3.5 | Usage général |
| A383 (ADC12, AlSi11Cu3) | 9,5-11,5 | 2.0-3.0 | 310 | 150 | 3.5 | Parois minces, complexité |
| A360 (AlSi10Mg) | 9,0-10,0 | 0,6 maximum | 317 | 165 | 3.5 | Résistance à la corrosion |
| A413 (AlSi12) | 11-13 | 1,0 maximum | 292 | 130 | 2.5 | Étanchéité à la pression |
| A356 (AlSi7Mg) | 6,5-7,5 | 0,2 maximum | 262 (T6 : 290) | 185 (T6 : 240) | 10 (T6) | Structures traitées thermiquement |
Deux chiffres méritent une attention particulière. Premièrement, l’allongement : l’A356 en état T6 peut atteindre 10 %, tandis que l’A380 se situe à environ 3,5 %. Si votre pièce doit survivre à un impact ou à une flexion, cette différence compte. Deuxièmement, la teneur en cuivre : le cuivre qui confère à l’A380 sa résistance est le même élément qui accélère la corrosion dans les environnements chargés en sel.
Un regard visuel sur la résistance à la traction
La résistance à la traction est souvent la première chose que les ingénieurs en filtres appliquent. Le graphique à barres ci-dessous compare les valeurs typiques de résistance à la traction ultime (UTS) telles que coulées pour les cinq alliages.
Ne considérez pas ces chiffres comme des garanties précises. Les résultats réels varient en fonction de l'épaisseur de la section, des paramètres de coulée et de l'emplacement dans la matrice. Une barre de traction découpée dans une zone de portail sera toujours plus performante qu'une section éloignée du portail.
Faites correspondre l'alliage au travail de la pièce
Les tableaux de propriétés répondent à ce dont un matériau est capable. La question la plus difficile est de savoir ce que votre rôle vit réellement. Parcourez ces conditions de service avant d'écrire le nom de l'alliage sur le dessin.
Charges mécaniques et fatigue élevées
Choisissez l'A380 ou une nuance à haute résistance avec une teneur en cuivre supérieure à 3 %. Si la pièce doit être traitée thermiquement, discutez de l'A356 même si sa coulabilité est inférieure.
Idéal pour : supports structurels, plaques de montage, composants de véhicules.
Environnement corrosif ou extérieur
Spécifiez A360 pour maintenir le cuivre à un niveau bas. Appliquez un revêtement protecteur si la pièce doit encore répondre à des objectifs de haute résistance.
Idéal pour : boîtiers d'instruments, compteurs extérieurs, accessoires marins.
Parois minces et géométrie complexe
Sélectionnez A383 ou ADC12. Une teneur plus élevée en silicium permet au métal de s'écouler dans des sections étroites et réduit la porosité de retrait.
Idéal pour : boîtiers électroniques, dissipateurs thermiques, connecteurs.
Étanchéité à la pression
Utilisez A413 pour les corps de vannes et les composants pneumatiques. La teneur élevée en silicium minimise la microporosité et l'imprégnation peut colmater les fuites résiduelles.
Idéal pour : les réducteurs de pression, les corps de collecteurs, les corps de pompes.
Gestion thermique
Pour les carters de moteur et l'électronique de puissance, l'A380 et l'A383 offrent une bonne conductivité thermique, tandis qu'une qualité à faible teneur en cuivre comme l'A360 conduit la chaleur encore mieux.
Idéal pour : boîtiers de moteur, boîtiers LED, électronique de puissance.
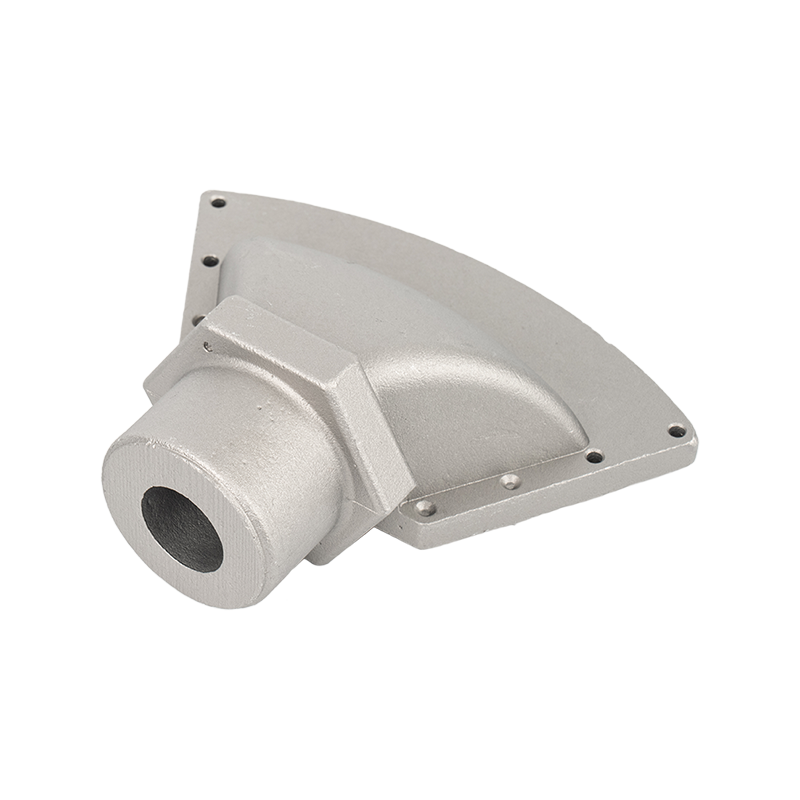 Moulages sous pression personnalisés en alliage d'aluminium à haute résistance pour composants industriels Conçues pour des rôles porteurs et protecteurs, ces pièces moulées personnalisées équilibrent la résistance, la résistance à l'usure et la conception légère, idéales pour les boîtiers de moteurs et de LED où la fiabilité est importante. Voir le produit →
Ce que la fiche technique ne vous dit pas
Chaque alliage a une personnalité de production. Ces facteurs pratiques affectent le délai de livraison, le taux de rebut et le coût final des pièces.
Aperçu clé : L’alliage le moins cher par kilogramme n’est pas toujours le moins cher par pièce qualifiée. Une nuance légèrement plus chère est souvent rentabilisée grâce à une réduction des rebuts, un usinage plus rapide et moins de retours sur le terrain.
- Soudure à matrice : L'A380 a tendance à se souder à l'acier à moins que la teneur en fer ne soit contrôlée. Le silicium plus élevé de l'A383 est plus doux pour la matrice et prolonge la durée de vie de l'outil.
- Usinabilité : Le cuivre améliore l'usinabilité, ce qui permet à l'A380 d'être usiné plus rapidement que l'A360. Si votre pièce nécessite des centaines de trous percés ou taraudés, cela affecte directement le temps de cycle.
- Qualité d'anodisation : Une teneur en silicium supérieure à 10 % produit une finition anodisée plus foncée et moins uniforme. Les pièces nécessitant une anodisation cosmétique peuvent nécessiter de l'A360 ou un alliage spécialement raffiné.
- Test de pression : L'A413 coûte un peu plus cher par kilogramme, mais si votre pièce doit passer un test 100 % air sous eau, la réduction des déchets de porosité paie généralement la différence.
- Traitement thermique : Les alliages de moulage sous pression standard répondent mal au traitement T6 car le gaz piégé se dilate pendant la mise en solution. Si un traitement thermique est obligatoire, le moulage sous pression sous vide ou un procédé différent doit être discuté.
Recommandations d'alliages spécifiques à l'industrie
Dans toutes les pièces que nous produisons dans notre propre usine de moulage sous pression, des composants automobiles aux carters de moteur, boîtiers d'instruments et corps de vannes, la même logique de sélection se répète.
Composants automobiles
Les A380 et A383 dominent le moulage sous pression automobile. Notre ligne de production certifiée IATF 16949 s'appuie sur leur cohérence pour les supports, boîtiers et pièces structurelles. Pour les composants proches du système d'échappement ou du turbo, une nuance résistante aux températures élevées doit être évaluée au lieu de supposer qu'un alliage standard survivra à une chaleur soutenue.
Carters de moteur
Les carters de moteur combinent charge structurelle, vibrations et chaleur. L'A380 est la réponse standard car il équilibre la résistance, la conductivité thermique et la stabilité dimensionnelle. Si le moteur fonctionne dans un environnement humide ou mouillé, spécifiez un revêtement imperméable ou passez à l'A360 pour l'alliage du boîtier lui-même. Pour voir de plus près comment le choix de l'alliage s'intègre dans l'ensemble de la chaîne de production, lisez notre guide complet sur qu'est-ce que la fonte d'aluminium et comment ça marche .
Boîtiers d'instruments et enceintes extérieures
Les instruments extérieurs sont confrontés à la corrosion, aux UV et aux variations thermiques. La faible teneur en cuivre de l’A360 en fait le choix le plus sûr. Il est plus difficile à lancer et un peu plus cher, mais une panne sur le terrain causée par un boîtier corrodé est bien plus coûteuse.
Corps de réducteurs de pression
Les corps de vanne exigent une étanchéité à la pression, une résistance à la corrosion et un usinage précis. L'A413 offre la meilleure résistance aux fuites grâce à sa teneur élevée en silicium, tandis que l'A380 offre une meilleure résistance globale. De nombreux fabricants de vannes choisissent l'A380 avec assistance au vide et imprégnation pour combiner résistance et protection contre les fuites.
 Boîtiers de réducteur de pression en aluminium moulé sous pression avec usinage de précision Ces boîtiers de vanne combinent des canaux d'écoulement moulés sous pression avec des surfaces d'étanchéité usinées CNC, offrant une étanchéité à la pression et une résistance à la corrosion, essentielles pour les fabricants de vannes évaluant les choix d'alliages. Voir le produit →
Questions à poser avant de verrouiller un alliage
Un partenaire de moulage sous pression fiable devrait répondre à ces questions sans hésitation.
- Disposez-vous de certificats de test montrant les propriétés mécaniques réelles de cet alliage provenant de votre chaîne de production, plutôt que de simples valeurs de fiche technique ?
- Quelle épaisseur de paroi la conception de votre matrice recommande-t-elle pour cet alliage sur la géométrie de notre pièce ?
- Comment contrôlerez-vous la porosité sur les sites d’essais de pression et quel est votre taux de rebut typique ?
- Pouvez-vous usiner, traiter la surface et assembler en interne, afin que l'alliage puisse être optimisé tout au long du processus plutôt qu'isolément ?
- Quel alliage recommandez-vous pour notre environnement de service spécifique, et quelles données de terrain ou de production soutiennent cette recommandation ?
Dans notre usine, nous effectuons le moulage sous pression du zinc et de l'aluminium avec la fabrication, l'usinage, le polissage et la finition de moules en interne. La sélection des alliages n’est jamais isolée des contraintes d’outillage ou de processus en aval. Si vous souhaitez voir l'environnement de production derrière ces réponses avant de vous engager, faites une visite virtuelle de notre usine .
 Pièces moulées de précision en alliage d'aluminium avec capacités multi-interfaces Adaptées aux systèmes mécaniques, électroniques et d'automatisation complexes, ces pièces offrent un ajustement précis et des performances stables grâce au moulage sous pression et à la finition CNC, ce qui mérite d'être exploré pour obtenir des informations sur la sélection des alliages. Voir le produit →
Foire aux questions
L'ADC12 est-il le même que l'A383 ?
Presque. ADC12 est la désignation de norme industrielle japonaise avec une plage spécifiée de 9,6 à 12,0 % de silicium et de 1,5 à 3,5 % de cuivre. A383 est la désignation de l'Aluminum Association avec une limite plus stricte de 9,5 à 11,5 % de silicium et de 2,0 à 3,0 % de cuivre. En pratique, les deux sont considérés comme interchangeables pour la plupart des projets de moulage sous pression, bien qu'un dessin d'un client japonais appelle généralement ADC12.
Pourquoi l’A380 est-il l’alliage d’aluminium moulé sous pression le plus courant ?
L'A380 offre le meilleur équilibre combiné entre résistance, coulabilité, conductivité thermique, usinabilité et coût. Il couvre la plus large gamme de pièces industrielles, c'est pourquoi les fabricants de moulage sous pression l'utilisent en grand volume et comprennent son comportement dans la conception des matrices et sur les lignes de finition.
Les pièces moulées sous pression en aluminium peuvent-elles être traitées thermiquement ?
Seulement avec précaution. Les alliages standards contiennent des microporosités provenant de l'emprisonnement d'air lors du remplissage à grande vitesse. La chaleur de la mise en solution du T6 dilate l'air emprisonné et provoque des cloques en surface. Le moulage sous pression sous vide ou des procédés spéciaux à faible porosité peuvent permettre un traitement thermique, mais la première question doit toujours être de savoir si le composant en a réellement besoin.
Quelle est l’épaisseur minimale de paroi pour le moulage sous pression d’aluminium ?
Avec l'A383 ou l'ADC12, des parois allant jusqu'à 1,2-1,5 mm sont réalisables dans des pièces bien conçues. L'A380 autorise environ 1,5 à 2,0 mm dans des conditions de production normales. En dessous de ces limites, le flux de métal, le refroidissement de la filière et la conception des portes deviennent critiques.
La teneur en cuivre affecte-t-elle de manière significative la résistance à la corrosion ?
Oui. Le cuivre forme des cellules galvaniques qui accélèrent la corrosion dans les environnements humides ou salés. C'est pourquoi l'A360, avec une teneur maximale en cuivre d'environ 0,6 %, surpasse l'A380 en service extérieur. Si vous avez besoin à la fois de résistance et de résistance à la corrosion, discutez des revêtements protecteurs ou d'un alliage structurel à faible teneur en cuivre avec votre fabricant.


