


Demandez à cinq fournisseurs de métaux quel alliage d’aluminium est le plus couramment utilisé et vous obtiendrez probablement cinq réponses différentes. La confusion n’est pas due à un manque de données. C'est une question de point de vue. Pour les composants structurels usinés, le 6061 est la nuance par défaut. Sur tôle roulée utilisée pour les réservoirs, les enceintes et les ustensiles de cuisine, 3003 fils. Dans une installation de moulage sous pression, le cheval de bataille est l'A380, mieux connu en Asie sous le nom d'ADC12 et en Europe sous le nom d'AlSi8Cu3Fe. La réponse la plus utile pour un ingénieur n’est donc pas un seul numéro d’alliage, mais une vision claire des alliages qui dominent chaque processus et pourquoi.
Cet article détaille le système d'alliage d'aluminium, compare les qualités que vous rencontrerez réellement dans les devis et les dessins, et explique comment sélectionner le bon matériau pour votre composant. Il se termine par des conseils pratiques en matière d'approvisionnement en pièces usinées et moulées sous pression, y compris les contrôles de qualité qui distinguent un partenaire de moulage fiable d'un partenaire à faible coût.
Alliages corroyés et alliages coulés : commencez ici
Les alliages d'aluminium sont d'abord divisés selon la voie utilisée pour les façonner. Les alliages corroyés sont laminés, extrudés, forgés ou étirés sous forme solide, puis traités ultérieurement. Les alliages coulés sont fondus et coulés dans un moule. La distinction est importante car les limites de composition diffèrent. Un alliage corroyé comme le 6061 peut être roulé en feuille ou extrudé en profilés, mais il est difficile à couler. Un alliage moulé sous pression comme l'A380 présente une excellente fluidité dans le moule, mais il n'est pas disponible sous forme de tôle laminée standard.
Chaque famille est ensuite divisée en groupes pouvant être traités thermiquement et non traités thermiquement. Les alliages non traitables thermiquement, notamment les séries 1000, 3000 et 5000, gagnent en résistance grâce à l'écrouissage lors du laminage, de l'étirage ou du travail à froid. Les alliages traitables thermiquement, tels que les séries 2000, 6000 et 7000, sont renforcés par un traitement thermique en solution suivi d'un vieillissement artificiel, se terminant souvent par un état tel que T6. Cette étape de revenu peut augmenter la limite d'élasticité d'un facteur de deux à trois par rapport à l'état recuit, c'est pourquoi le même numéro de nuance peut apparaître dans des applications très différentes.
Cette distinction explique pourquoi un fournisseur de tôles et un fournisseur de fonderie sous pression vous donneront des réponses différentes à la même question. Ils signalent l'alliage qui fonctionne le mieux dans leur propre processus. Le processus complet de moulage de l'aluminium, de la fusion à la finition, est couvert dans notre guide de moulage d'aluminium ; ici, nous nous concentrons sur les matériaux eux-mêmes.
Le système de numérotation des alliages : lire une nuance en un coup d'œil
La plupart des qualités d'aluminium commerciales suivent le système à quatre chiffres de l'Aluminum Association. Le premier chiffre identifie le principal élément d'alliage. Le tableau ci-dessous résume les huit séries forgées et le message que chaque numéro véhicule.
| Série | Élément d'alliage principal | Méthode de renforcement | Applications typiques |
|---|---|---|---|
| 1xxx | Aucun (99 % d'aluminium minimum) | Travail à froid | Conducteurs électriques, réservoirs chimiques, réflecteurs |
| 2xxx | Cuivre | Traitement thermique | Structures aérospatiales, fixations, pièces usinées haute résistance |
| 3xxx | Manganèse | Travail à froid | Ustensiles de cuisine, réservoirs de stockage, ailettes d'échangeur de chaleur |
| 4xxx | Silicium | Traitement thermique (some) | Fil de soudure, tôle de brasage, extrusions architecturales |
| 5xxx | Magnésium | Travail à froid | Quincaillerie marine, appareils sous pression, panneaux de carrosserie automobile |
| 6xxx | Magnésium Silicon | Traitement thermique | Charpentes structurelles, machines, pièces automobiles, échelles |
| 7xxx | Zinc | Traitement thermique | Équipements aérospatiaux, articles de sport haute performance, outillage de moulage |
| 8xxx | Autres éléments (lithium, fer, etc.) | Varie | Applications spéciales, film, emballage |
Les alliages moulés utilisent un raccourci différent. L'Aluminum Association répertorie les qualités de coulée avec une lettre principale telle que A356 ou A380, où la lettre identifie des variantes mineures de composition. Les fondeurs japonais et asiatiques utilisent la désignation ADC, l'ADC12 est donc chimiquement similaire à l'A380. Les normes européennes font souvent référence au même matériau qu'AlSi8Cu3Fe, qui décrit directement la teneur nominale en silicium, cuivre et fer. Lorsque vous recevez un devis international, vérifiez à quelle norme elle est référencée avant de comparer les compositions des fournisseurs.
Les six alliages forgés que vous verrez dans chaque citation
Le marché est vaste, mais un petit ensemble de nuances couvre la grande majorité des composants usinés et en tôle. Ces six apparaissent constamment dans les dessins techniques et les catalogues des fournisseurs.
1100
Aluminium commercialement pur avec une résistance à la corrosion, une conductivité thermique et une formabilité exceptionnelles. La résistance est faible, elle est donc utilisée là où la profondeur de formage, les performances électriques ou thermiques sont plus importantes que la portance.
- Limite d'élasticité typique : 34 MPa (trempe O)
- Film, réflecteurs, plaques signalétiques, équipement chimique
3003
La nuance la plus courante de la série 3000. Le manganèse ajoute environ 20 % de résistance en plus que le 1 100 tout en conservant la formabilité et la soudabilité.
- Limite d'élasticité typique : 145 MPa (H14)
- Réservoirs de stockage, échangeurs de chaleur, ustensiles de cuisine
5052
Le plus résistant des alliages courants non traitables thermiquement. Excellente résistance à la corrosion en milieu marin et bonne résistance à la fatigue.
- Limite d'élasticité typique : 193 MPa (H32)
- Réservoirs de carburant, matériel marin, appareils sous pression
6061
La qualité polyvalente la mieux équilibrée. Traité thermiquement, soudable, usinable et disponible sous presque toutes les formes de produits. Il s’agit de l’alliage que la plupart des ateliers d’usinage recherchent par défaut.
- Limite d'élasticité typique : 276 MPa (T6)
- Cadres, supports automobiles, pièces usinées avec précision
6063
Résistance inférieure à celle du 6061 mais vitesse d'extrusion et qualité de surface bien meilleures. Le choix standard pour les profils architecturaux et les finitions décoratives.
- Limite d'élasticité typique : 214 MPa (T6)
- Cadres de fenêtres, mains courantes, dissipateurs thermiques LED
7075
L'option haute résistance. Le zinc confère une résistance proche de l'acier à l'état T6, mais l'usinabilité et la résistance à la corrosion sont plus difficiles à gérer et le coût est plus élevé.
- Limite d'élasticité typique : 503 MPa (T6)
- Accastillage aérospatial, fonds de moules, pièces de vélo de compétition
Du point de vue des achats, les six qualités ci-dessus répondent à l’essentiel de la demande d’aluminium sous forme de tôles, plaques, barres, tubes et profilés. Lorsqu'un dessin demande de « l'aluminium » sans nuance, 6061-T6 est la valeur par défaut la plus sûre pour les pièces usinées, et 3003 est la valeur par défaut judicieuse pour le travail de la tôle. L’écart entre ces deux valeurs par défaut est l’endroit où se produisent la plupart des erreurs de sélection de matériaux.
Pourquoi le 6061 est l'alliage à usage général le plus couramment utilisé
Si une nuance doit porter le titre « alliage d'aluminium le plus couramment utilisé », le 6061 est le meilleur candidat pour les composants usinés et structurels. L'alliage contient 0,4 à 0,8 % de silicium et 0,8 à 1,2 % de magnésium, qui forment du siliciure de magnésium lors du vieillissement artificiel. Ce mécanisme de durcissement par précipitation produit une limite d'élasticité d'environ 276 MPa dans l'état T6, soit environ le triple de celle du 1100 recuit, tout en maintenant un allongement supérieur à 12 %.
Les avantages pratiques expliquent sa domination. Le 6061 se soude bien avec la plupart des fils d'apport standard, s'usine proprement et peut être anodisé pour une finition raisonnablement cohérente. Il est disponible sous forme de plaque, de barre, de tube, d'extrusion et de forgeage. Les chaînes d’approvisionnement sont profondes, de sorte que les délais et les prix restent stables. Les concepteurs apprécient également sa réponse prévisible aux opérations secondaires telles que le perçage, le taraudage et le fraisage CNC.
Les désignations de tempérament sont importantes lors de la comparaison des devis. Une barre 6061-T6 et une barre 6061-T4 ont des limites d'élasticité différentes, une usinabilité différente et une dureté finale différente, même si la composition est identique. Si votre fournisseur cite « 6061 » sans tempérament, demandez la désignation complète. Pour les composants structurels et usinés, T6 est la spécification dominante. Pour les pièces en tôle formées, les états O ou H peuvent être plus appropriés, et une mauvaise spécification peut provoquer des fissures lors du pliage ou un dénudage lors du formage du filetage.
La comparaison courante pour l'architecture est 6063, qui troque la résistance contre la vitesse d'extrusion et la qualité de surface. Le tableau ci-dessous montre les différences entre les deux niveaux.
| Propriété (T6 Tempérament) | 6061-T6 | 6063-T6 |
|---|---|---|
| Résistance à la traction | ~310 MPa | ~241 MPa |
| Limite d'élasticité | ~276 MPa | ~214 MPa |
| Allongement à la rupture | 12-17% | 12-18% |
| Vitesse d'extrusion | Modéré | Élevé |
| Aspect anodisé | Bon | Excellent |
| Pièces usinées typiques | Supports, boîtiers, vannes | Profilés, rails, garnitures |
La distinction est importante lorsque vous vous procurez des boîtiers usinés ou des supports structurels. Une pièce 6061-T6 a une limite d'élasticité près de 30 % supérieure à celle de la pièce équivalente 6063-T6, donc changer de nuance sans changer de géométrie modifie les performances mécaniques du produit final. Si le dessin n’indique pas l’exigence, le devis le moins cher l’emporte souvent et le produit installé risque de ne pas survivre aux charges de service prévues.
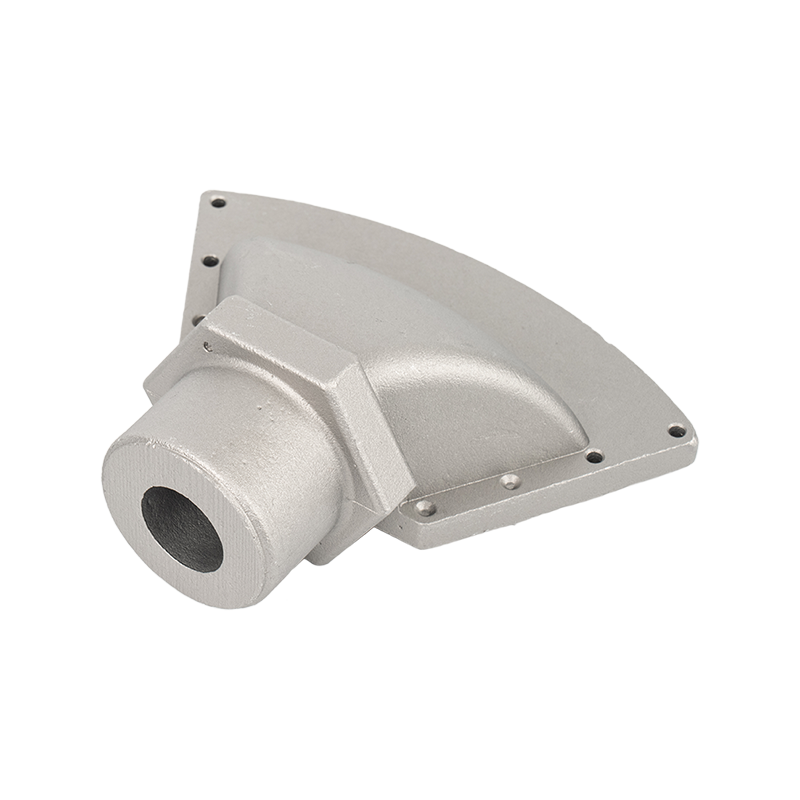 Élevé-Strength Aluminum Alloy Castings for Structural Components Cette option de moulage met en valeur l'alliage A380 (ADC12), dont la teneur élevée en silicium offre une excellente fluidité pour le moulage sous pression à paroi mince, tandis que le cuivre ajoute de la dureté et de l'usinabilité, idéal pour les boîtiers, les supports et les pièces de pompe. Voir le produit →
Alliages pour moulage sous pression : la réponse change dans une fonderie
Lorsque le composant est produit par moulage sous pression plutôt que par usinage, l'alliage d'aluminium le plus courant est l'A380, également désigné ADC12. L'A380 combine une teneur élevée en silicium, cuivre et aluminium avec de petites quantités de fer, de manganèse et de magnésium. La teneur en silicium d'environ 8 % confère au métal en fusion une excellente fluidité, essentielle pour le remplissage de cavités à parois minces. L'ajout de cuivre augmente la dureté et l'usinabilité. Le résultat est un alliage polyvalent qui recouvre les boîtiers, les supports, les pièces de pompe et les enceintes structurelles.
Les qualités coulées diffèrent des qualités forgées car les exigences sont différentes. Un alliage moulé sous pression doit résister à la déchirure à chaud lors de la solidification, ne doit pas réagir de manière excessive avec les matrices en acier et doit s'écouler facilement lors de l'étape de remplissage. L'aluminium pur et de nombreuses compositions forgées fonctionnent mal dans ces conditions. C'est pourquoi vous ne verrez pas le 6061 spécifié pour un processus de moulage sous pression conventionnel ; il se solidifie avec trop de risque de retrait et de porosité. Lorsque les concepteurs ont besoin de propriétés de qualité corroyée, ils usinent la pièce à partir de barres ou de plaques au lieu d'essayer de la couler.
Les qualités courantes de moulage sous pression comprennent :
- A380 / ADC12 - le cheval de bataille général avec une bonne résistance, étanchéité à la pression et conductivité thermique.
- A383 / ADC10 - teneur en silicium légèrement supérieure pour une fluidité encore meilleure sur les pièces géométriquement complexes.
- A360 - une plus grande résistance à la corrosion et une meilleure étanchéité à la pression pour les composants hydrauliques et pneumatiques.
- A356 / A357 - les alliages de coulée pouvant être traités thermiquement, utilisés lorsque la ductilité et l'approbation structurelle sont importantes, généralement dans le moulage à basse pression ou par gravité.
- AlMg5Si2 (famille 518) - un alliage aluminium-magnésium offrant la meilleure résistance à la corrosion qui peut également être anodisé, bien que les alliages riches en magnésium nécessitent une manipulation particulière lors de la fusion.
| Alliage | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement (%) | Application typique |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Boîtiers, supports, boîtiers d'outils électriques |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Boîtiers complexes à parois minces |
| A360 | ~317 | ~165 | 4.0 | Composants pneumatiques et hydrauliques |
| A356-T6 | ~262 | ~186 | 6.0 | Pièces moulées structurelles, jantes, supports |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Composants marins et alimentaires |
Le choix entre l’A380 et l’A356 se résume souvent à l’épaisseur et à la ductilité des parois. L'A380 remplit les sections minces et les géométries complexes avec moins de défauts, ce qui lui permet de dominer les boîtiers et les cadres à grand volume. L'A356, après traitement thermique T6, offre un allongement environ six à dix fois supérieur, ce qui est important pour les pièces qui doivent se déformer plutôt que se fissurer sous l'impact ou les vibrations. Un fournisseur de pièces moulées qui comprend les deux familles peut recommander la bonne avant la découpe de l'outillage, ce qui évite des modifications coûteuses de la matrice ultérieurement.
Pour un fabricant de pièces moulées sous pression sur mesure, la décision concernant l’alliage est généralement prise au début de la phase de devis. Le dessin peut spécifier une qualité corroyée, mais si la géométrie de la pièce a été conçue pour le moulage, l'équipe d'ingénierie du client approuvera généralement une qualité de moulage équivalente telle que A380 ou A356. Cette substitution doit être vérifiée par rapport aux exigences de pression, à l'exposition à la corrosion et aux besoins de finition après coulée.
 Pièces moulées résistantes à la corrosion en alliage aluminium-zinc Conçu pour les environnements exigeants, ce moulage aluminium-zinc offre une résistance à la corrosion et une résistance structurelle. Il convient aux applications extérieures ou légèrement corrosives et prend en charge une géométrie personnalisée grâce au moulage sous pression de précision et à la finition CNC. Voir le produit →
Un cadre de sélection pratique pour votre composant
Au lieu de mémoriser une seule réponse « la plus courante », les ingénieurs devraient comparer la charge, l’environnement et l’itinéraire de production. Le tableau ci-dessous montre la limite d'élasticité approximative pour les qualités discutées afin que vous puissiez voir la gamme en un coup d'œil.
La force n’est qu’un axe. La liste de contrôle suivante capture les questions qu'un ingénieur d'approvisionnement doit poser avant de fixer la note.
- Chargement mécanique : Charges statiques, cycliques, d'impact ou de choc. Des contraintes plus élevées vous poussent généralement vers les qualités corroyées 6xxx ou 7xxx, ou vers les qualités coulées traitées thermiquement telles que l'A356-T6.
- Environnement d'exposition : Air salin, humidité, produits chimiques industriels ou contact alimentaire. Les alliages 5xxx non traitables thermiquement et les pièces moulées A360 sont en tête en matière de performances contre la corrosion.
- Température de fonctionnement : L'aluminium conserve bien sa résistance à basse température, mais le fluage au-dessus de 150°C devient pertinent. Vérifier la trempe et le revêtement pour les applications à chaud.
- Itinéraire de production : La fabrication de tôle utilise 3xxx et 5xxx ; l'extrusion utilise 6xxx ; usinage à partir des couvre-plaques 6061 et 7075 ; le moulage sous pression utilise A380, A383 ou A360.
- Adhésion : Le soudage privilégie les 6061, 5052 et 3003. Certains alliages 7xxx sont difficiles à souder et nécessitent un matériau d'apport spécial.
- Exigence de surface : La qualité de l'anodisation diffère selon l'alliage. 6063 et 5052 sont anodisés pour une finition propre et brillante ; ce n’est pas le cas des alliages à haute teneur en cuivre.
- Coût et disponibilité : Les 3003 et 6061 ont les chaînes d'approvisionnement les plus profondes et les primes les plus basses. Le 7075 et les alliages de coulée spéciaux coûtent plus cher et peuvent entraîner des délais de livraison plus longs.
Ce cadre fonctionne à la fois pour les composants forgés et moulés. L’objectif n’est pas de rechercher le nombre le plus élevé, mais d’adapter le matériau au risque de défaillance dominant. Un boîtier de vanne qui doit résister aux cycles de pression doit avoir une bonne résistance à la fatigue et une bonne étanchéité à la pression ; un support extérieur cosmétique doit être résistant à la corrosion et avoir une finition anodisée propre. Écrire l'exigence sous forme de phrase révèle généralement quelle famille d'alliages est appropriée plus rapidement que de scanner un tableau de propriétés.
Approvisionnement en pièces en fonte d'aluminium personnalisées : ce qu'il faut vérifier avant de commander
Une fois que vous avez choisi un alliage, le système qualité du fournisseur détermine si les pièces livrées correspondent aux spécifications. Dans le moulage sous pression d'aluminium sur mesure, quatre domaines nécessitent une attention particulière avant de vous engager dans une commande de production.
Certification des matériaux
Demandez un certificat précisant la composition de l’alliage et la norme utilisée. Une usine de coulée réputée vérifie chaque chaleur avec un spectromètre d'émission optique et tient des registres pour la traçabilité. Si votre produit est soumis aux exigences automobiles, le système qualité de l'usine doit suivre la norme IATF 16949, et pas seulement un certificat général ISO 9001. Les deux normes diffèrent considérablement quant au niveau de contrôle des processus et de documentation attendu du fournisseur.
Porosité et étanchéité à la pression
La porosité est le défaut le plus courant dans les pièces moulées sous pression. Il apparaît lorsque des gaz piégés ou des vides de retrait s'ouvrent pendant la solidification. Pour l'étanchéité des composants tels que les corps de vannes et les boîtiers de compresseur, spécifiez une classe de porosité, une pression de test d'étanchéité et un taux de fuite acceptable. Les composants qui semblent identiques en surface peuvent échouer gravement sous la pression une fois installés, c'est pourquoi les critères d'acceptation doivent être écrits dans le bon de commande et non supposés.
Tolérances dimensionnelles et surépaisseur d'usinage
Le moulage sous pression respecte des tolérances raisonnables, mais l'usinage est généralement nécessaire pour les faces critiques, les trous filetés et les alésages de roulements. Discutez avec le fournisseur de l'endroit où le stock d'usinage doit être conservé et de la manière dont la pièce sera située dans le montage. Un bon fournisseur exécutera le processus de coulée et d’usinage avec le même système de référence pour éviter les erreurs d’empilement. Cela devient encore plus important lorsque la pièce moulée fait partie d'un ensemble plus vaste comprenant des roulements, des joints ou des moteurs électriques achetés.
Finitions et opérations secondaires
L'anodisation, le revêtement en poudre, la conversion au chromate, l'ébavurage, le culbutage et les tests de pression modifient tous le coût et le délai d'exécution d'un projet de coulée. Confirmez si le fournisseur gère les opérations secondaires en interne. Une usine intégrée verticalement peut réduire les risques logistiques et communiquer les problèmes de qualité plus rapidement qu'un réseau de sous-traitants. Si vous souhaitez évaluer un fournisseur sans réserver de vol, une visite virtuelle de l’atelier de production est un premier filtre utile. Vous pouvez faites une visite virtuelle de l'usine ici pour voir comment s'organise un atelier de fonderie sous pression sur mesure, depuis la fabrication du moule jusqu'au nettoyage final.
 Pièces moulées de précision en alliage d'aluminium avec opérations secondaires Ces pièces moulées mettent l'accent sur la fabrication sur mesure de haute précision, intégrant le moulage sous pression à l'usinage CNC, au perçage et au taraudage. Les traitements de surface tels que le revêtement en poudre ou le placage améliorent la durabilité, prenant en charge des assemblages complexes et des normes de qualité strictes. Voir le produit →
Foire aux questions
Quel est l’alliage d’aluminium le plus couramment utilisé ?
Pour les composants usinés et structurels, le 6061 est l’alliage d’aluminium le plus couramment utilisé. Pour les tôles et les laminés, le 3003 est la nuance leader. En moulage sous pression, l'A380, également connu sous le nom d'ADC12, est l'alliage le plus largement utilisé. La réponse dépend du processus de production.
Quelle est la différence entre 6061 et 3003 ?
Le 6061 est un alliage traitable thermiquement avec une limite d'élasticité environ deux fois supérieure à celle du 3003 dans les états standard. Le 3003 est un alliage non traitable thermiquement choisi pour sa formabilité et sa résistance à la corrosion supérieures dans les applications de tôles. Le 6061 est typique pour les pièces usinées, tandis que le 3003 domine les réservoirs, les conduits et les ustensiles de cuisine.
L'aluminium 6061 peut-il être moulé sous pression ?
Le moulage sous pression conventionnel du 6061 n'est pas recommandé car l'alliage se solidifie avec un retrait et une porosité excessifs. Les concepteurs qui exigent une résistance de niveau 6061 usinent la pièce à partir d'une barre, d'une plaque ou d'une extrusion, ou spécifient un alliage de coulée tel que l'A356 qui peut être traité thermiquement pour atteindre des niveaux de résistance comparables.
Quel alliage d'aluminium convient le mieux aux environnements d'eau salée ?
Parmi les alliages courants, le 5052 et les autres alliages magnésium-aluminium 5xxx offrent la meilleure résistance à la corrosion. Pour les composants moulés, les alliages de coulée A360 ou aluminium-magnésium sont préférés lorsqu'une exposition marine est prévue. L'anodisation ou le revêtement en poudre prolonge encore la durée de vie.
L'ADC12 est-il le même que l'A380 ?
ADC12 est la désignation japonaise d'un alliage de moulage sous pression chimiquement similaire à l'A380. Les deux contiennent environ 8 % de silicium et 3 % de cuivre. Des différences mineures dans les limites de fer et de manganèse peuvent affecter la ductilité et le comportement du brasage, donc confirmez la norme exacte avant l'approvisionnement international.
Comment choisir entre le 6061-T6 et le 7075-T6 ?
Choisissez le 6061 lorsque le coût, la soudabilité et la résistance à la corrosion sont importants et que les contraintes sont modérées. Choisissez le 7075 uniquement lorsque la conception exige une résistance nettement plus élevée, comme dans le cas des articles aérospatiaux ou de sport haut de gamme. Le 7075 coûte plus cher, est plus difficile à usiner et nécessite des revêtements de protection dans des environnements corrosifs.
Quel est le meilleur alliage d’aluminium pour l’usinage CNC ?
Le 6061-T6 est le meilleur choix complet pour l'usinage CNC car il combine une bonne résistance, une excellente formation de copeaux et une large disponibilité. Le 7075-T6 offre une résistance plus élevée mais use les outils plus rapidement et coûte plus cher. Pour les très grandes séries de production, les nuances d'usinage libre telles que 2011 ou 6020 peuvent réduire le temps de cycle, mais elles sacrifient la résistance ou la résistance à la corrosion.
Dernier point à retenir : faites correspondre l'alliage au processus
L’alliage d’aluminium le plus couramment utilisé n’est pas un nombre fixe écrit dans un manuel. C'est la nuance qui correspond le mieux au parcours de production et à l'état de service de votre pièce. 6061 est la norme pour les travaux de structure usinés. 3003 est la norme pour le formage et la fabrication de tôles. A380 est la norme pour le moulage sous pression à grand volume. Savoir à quelle question vous répondez réellement, qu'il s'agisse de la résistance structurelle, de la formabilité ou de la coulabilité de la tôle, vaut plus que de mémoriser un seul numéro de qualité.
Lorsque votre projet passe du prototype à la production en série, la discussion sur les matériaux doit inclure la fonderie, et pas seulement le bureau d'études. Un fabricant de fonderie expérimenté peut vous conseiller sur les substitutions d'alliages, les options de trempe, les limites de porosité et les méthodes de finition qui permettent d'économiser de l'argent sans compromettre les performances. Si vous évaluez un fournisseur de moulage personnalisé, apportez le dessin et l'environnement d'exploitation. Le bon choix d'alliage, documenté et vérifié, fait la différence entre les composants qui survivent au service sur site et les composants qui génèrent des réclamations au titre de la garantie.


